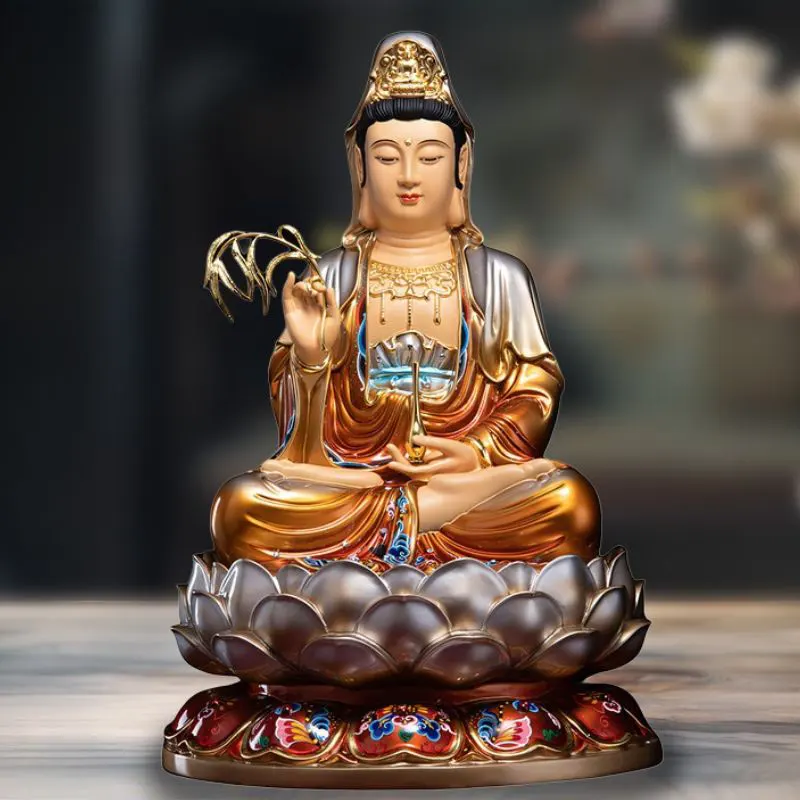
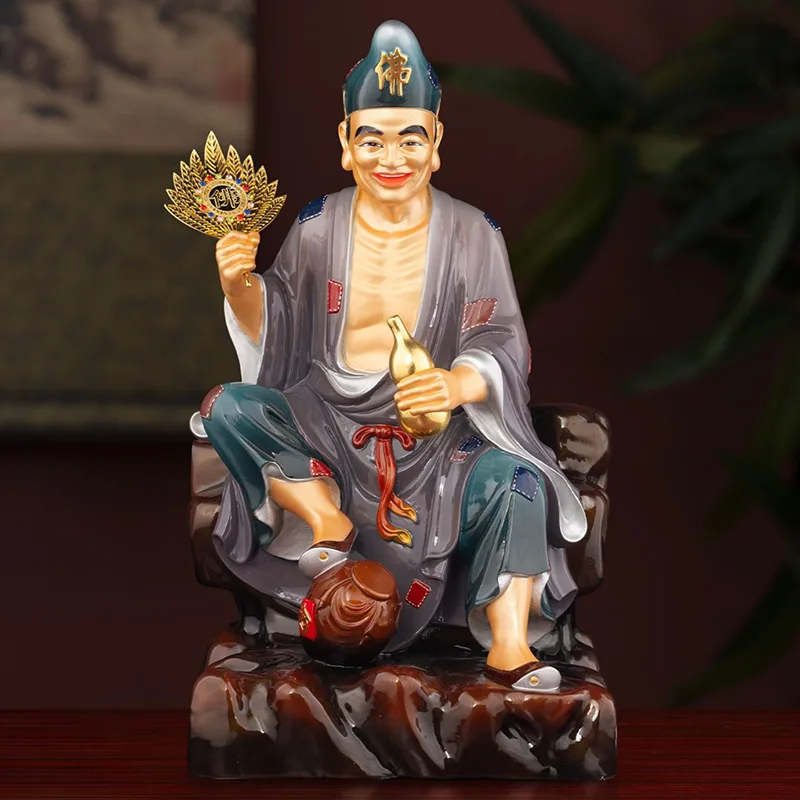
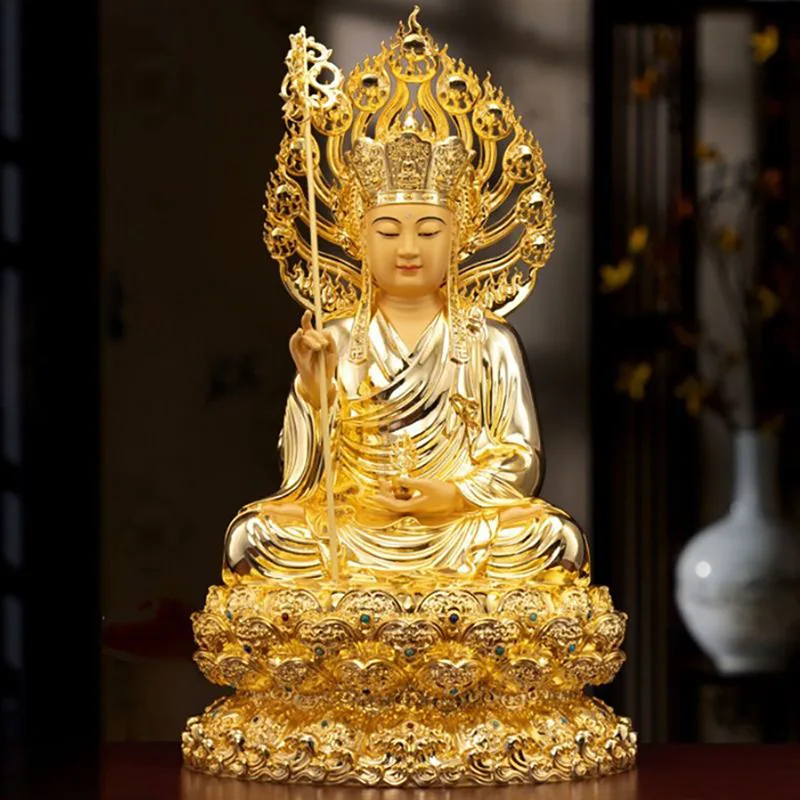
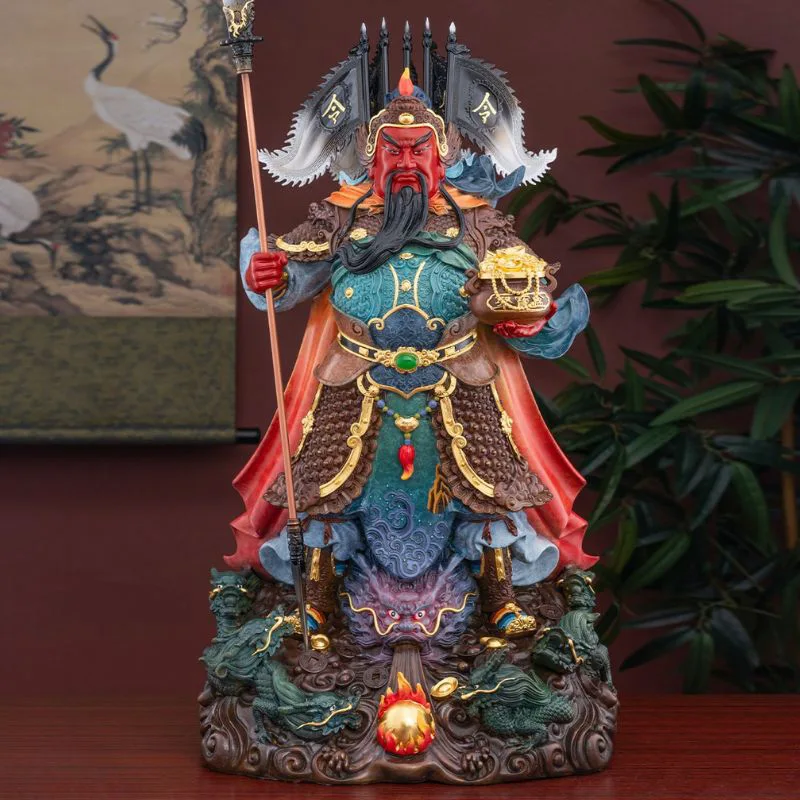
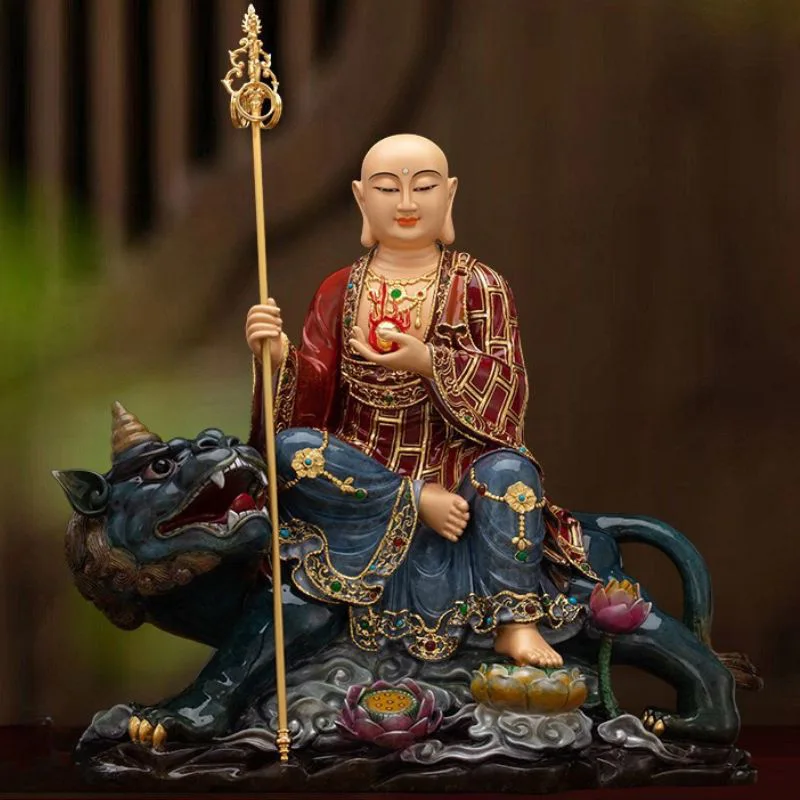
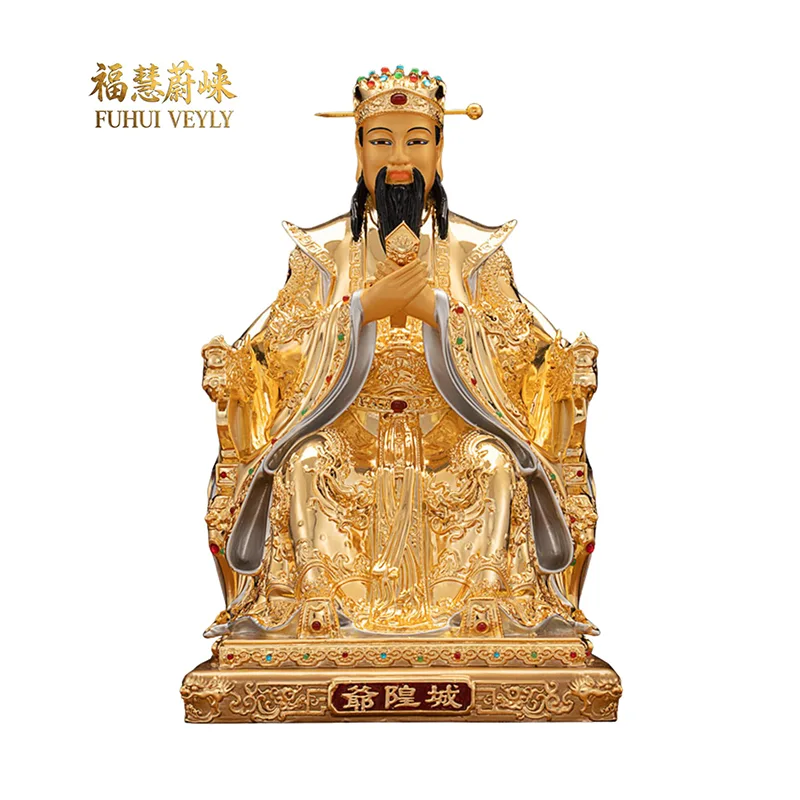
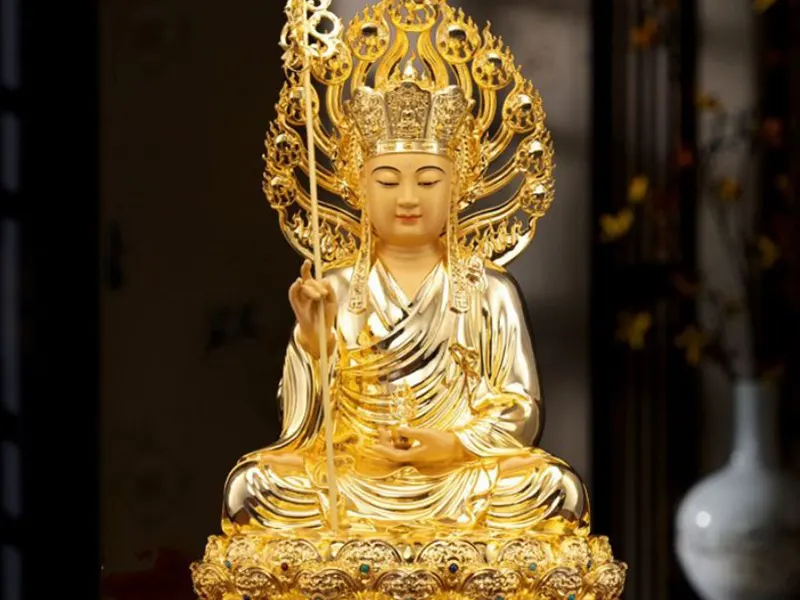
Stworzenie Amosiężny posąg Buddyto forma sztuki, która łączy tysiącletnią mądrość z mistrzowskim rzemiosłem. Spośród różnych metod odlewania, odlewanie w traconym wosku (znane również jako odlewanie metodą traconego wosku) jest powszechnie uznawane za najbardziej odpowiednią technikę wytwarzania mosiężnych posągów bóstw o skomplikowanych formach i skomplikowanych szczegółach. FuHui Veyly, bezpośrednia fabryka specjalizująca się w niestandardowych mosiężnych posągach Buddy, odziedziczyła i wprowadziła innowacje w tej starożytnej metodzie. W tym artykule szczegółowo omówiono cały proces odlewania w traconym wosku oraz kluczowe kwestie techniczne związane z wytwarzaniem posągów świątynnych z brązu.
Co to jest odlewanie metodą traconego wosku?
Odlewanie z traconego wosku datuje się na okres wiosenny i jesienny (ok. 770–476 p.n.e.) i jest jedną z najważniejszych technik odlewania brązu w starożytnych Chinach. Podstawowa zasada jest prosta: model jest wykonany z wosku pszczelego lub parafiny, a następnie pokryty materiałami ogniotrwałymi w celu utworzenia formy. Po podgrzaniu wosk topi się i wypływa, pozostawiając pustą wnękę. Następnie do tej wnęki wlewa się roztopiony metal, a po ochłodzeniu odlewanie jest zakończone. Metoda ta doskonale nadaje się do tworzenia bardzo skomplikowanych kształtów, wiernie odwzorowując każdy najdrobniejszy szczegół oryginalnego modelu woskowego w metalu.
Kompletny proces odlewania traconego wosku dla mosiężnych posągów bóstw
Krok 1: Rzeźbienie w glinie
Rzeźbiarz rozpoczyna od uformowania pierwotnej formy posągu bóstwa w glinie na podstawie rysunków, fotografii lub szkiców dostarczonych przez klienta. To najbardziej wymagający artystycznie etap całego procesu – rzeźbiarz musi dokładnie uchwycić współczujący wyraz Buddy, dostojną postawę i duchową esencję. W przypadku posągów wadżrajany (tantrycznej) wymagane jest ścisłe przestrzeganie proporcji ikonometrycznych, jak określono w klasycznych tekstach, takich jak Sutra Proporcji – obejmujących proporcje twarzy, położenie dłoni mudry i względne wymiary różnych części ciała. Przed przejściem do kolejnego etapu model gliniany musi zostać zaakceptowany przez klienta.
Krok 2: Produkcja form silikonowych i wzorów woskowych
Po zatwierdzeniu modelu glinianego wykonywana jest z niego silikonowa forma. Do formy silikonowej wstrzykuje się roztopioną parafinę (temperatura topnienia ok. 60–70°C) i po ostygnięciu ostrożnie usuwa się wzór woskowy. Poziom szczegółowości wzoru woskowego bezpośrednio determinuje ostateczną jakość obrazumosiężny posąg– każdy wyraz twarzy, fałd szaty, koralik jubilerski i ozdoba aureola muszą być precyzyjnie uchwycone w wosku. Ten etap wymaga niezwykle precyzyjnej kontroli temperatury i skrupulatnej obsługi.
Krok 3: Budynek szkieletowy (inwestycja)
Wzór woskowy jest wielokrotnie zanurzany w zawiesinie ogniotrwałej (mieszaninie gliny i drobnego piasku kwarcowego) i powlekany sztukaterią, warstwa po warstwie – zwykle łącznie od 6 do 8 warstw. Każda warstwa musi zostać wysuszona na powietrzu i utwardzona przed nałożeniem kolejnej, stopniowo tworząc wokół wosku grubą, twardą powłokę ceramiczną. Proces ten trwa zazwyczaj od kilku dni do pełnego tygodnia.
Krok 4: Odparafinowanie i wypalanie w piecu
Nałożony wzór woskowy (obecnie zamknięty w ceramicznej osłonie) umieszcza się w piecu wysokotemperaturowym i podgrzewa do temperatury około 800–1000°C. Wosk topi się i wypływa przez otwory (piony), pozostawiając pustą w środku formę ceramiczną. Kontynuowanie wypalania jeszcze bardziej utwardza skorupę, usuwając resztki wosku i wilgoci, zapewniając płynny przepływ metalu podczas odlewania. Ten etap ma kluczowe znaczenie dla określenia ostatecznej jakości odlewu.
Krok 5: Wylewanie w wysokiej temperaturze
Do wydrążonej formy ceramicznej wlewa się roztopiony mosiądz (zawartość miedzi ≥95%, temperatura ok. 1100–1200°C). Ciekły metal przepływa pod wpływem grawitacji, aby całkowicie wypełnić każdą pustkę pozostawioną przez wzór wosku. Proces nalewania musi odbywać się jednym, ciągłym ruchem, aby uniknąć przedwczesnego ochłodzenia, co mogłoby skutkować niepełnym napełnieniem lub porowatością.
Krok 6: Usuwanie skorupy i szlifowanie
Po ostygnięciu i zestaleniu mosiądzu zewnętrzna powłoka ceramiczna zostaje oderwana, aby odsłonić szorstki odlew. Wewnętrzny materiał ogniotrwały jest również usuwany. Powierzchnia posągu z brązu jest następnie poddawana szlifowaniu zgrubnemu, a następnie szlifowaniu dokładnemu w celu usunięcia bramek odlewniczych, zadziorów i linii podziału. Ten krok należy wykonać ostrożnie, aby nie uszkodzić delikatnych detali.
Krok 7: Spawanie i montaż
Duże posągi są zwykle odlewane z wielu oddzielnych części (np. Głowy, tułowia, ramion, aureoli, podstawy lotosu), a następnie zespawane ze sobą. Po spawaniu złącza są starannie wykańczane i polerowane, aby zapewnić integralność strukturalną i jednolity wygląd.
Krok 8: Wykończenie powierzchni
W zależności od wymagań klienta można zastosować różne obróbki powierzchni:
1. Antyczna patyna: Techniki utleniania chemicznego lub ręcznego starzenia w celu uzyskania uświęconego tradycją, klasycznego wyglądu.
2. Złocenie płatkami złota: Nałożenie płatków czystego złota na bazę lakieru w celu uzyskania majestatycznego, świętego wykończenia.
3. Złocenie rtęcią (złocenie amalgamatem): tradycyjna technika polegająca na nakładaniu i wypalaniu amalgamatu złota i rtęci, w wyniku czego powstaje trwała, długotrwała warstwa złota.
4. Malowanie polichromowane: Pigmenty na bazie minerałów stosowane zgodnie ze specyfikacjami rytualnymi w celu uzyskania bogatej, żywej kolorystyki.
5. Barwienie na gorąco (utlenianie termiczne): Kontrolowane podgrzewanie powierzchni brązu w celu uzyskania różnorodnych efektów kolorystycznych.
Podstawowe zalety odlewania na wosk tracony
Odlewanie z traconego wosku doskonale odtwarza wyjątkowo drobne szczegóły rzeźbiarskie – niezależnie od tego, czy jest to wyraz twarzy Buddy, gesty rąk mudry, ozdoby aureoli czy narzędzia rytualne – wszystkie są dokładnie odtwarzane. To sprawia, że jest to preferowany proces w przypadku niestandardowych mosiężnych posągów bóstw, szczególnie w świątyniach i salach buddyjskich, które wymagają dużej precyzji ikonografii. W porównaniu z odlewaniem piaskowym, odlewanie metodą traconego wosku zapewnia doskonałe wykończenie powierzchni, lepszą dokładność wymiarową i możliwość odlewania bardziej złożonych form.
Kluczowe parametry techniczne odlewania mosiężnych posągów Buddy z wosku traconego
FuHui Veyly nie tylko podtrzymuje tysiącletnią tradycję odlewania metodą traconego wosku, ale także integruje ją z nowoczesną technologią odlewania precyzyjnego, zachowując istotę tradycyjnego rzemiosła, jednocześnie zwiększając dokładność wymiarową i jakość powierzchni. Nasza fabryka znajduje się w Huizhou w Guangdong i serdecznie witamy klientów z Tajwanu, Malezji i całego świata, którzy odwiedzają i są świadkami całkowitej transformacji mosiężnego posągu bóstwa ze wzoru woskowego w gotowe arcydzieło.
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.Polityka prywatności